Ver Ofertas


Soluciones digitales MEGMEET para el control de salpicaduras en soldadura MIG/GMAW
Las salpicaduras en soldadura MIG/GMAW no son solo un problema estético: representan pérdida de material, horas de limpieza post-soldadura y, en los casos más severos, defectos de penetración que comprometen la resistencia de la junta. Para plantas industriales que sueldan a alto ritmo de producción, cada gota de metal proyectada fuera del cordón se traduce en tiempo y dinero.
La buena noticia es que el spatter no es un costo fijo del proceso: se puede reducir hasta en un 80% combinando la física correcta del arco eléctrico con la tecnología de control digital adecuada. En este artículo técnico, el equipo de SEIDO Soluciones e Insumos Industriales explica los tres modos de transferencia de metal en MIG/GMAW —cortocircuito, globular y pulverización (spray)— y cómo las fuentes digitales Megmeet (series Dex, Ehave y Artsen) logran estabilizar el arco mediante control microprocesado de alta velocidad. También revisamos las dos variables operativas que todo soldador debe dominar para no perder esa calibración: la distancia boquilla-pieza (CTWD) y el ajuste fino de voltaje (Fn).
1. Modos de Transferencia y Física del Arco en Soldadura MIG/GMAW
El comportamiento del arco eléctrico y el modo de transferencia de metal determinan directamente la calidad de la junta y la cantidad de salpicaduras generadas durante el proceso de soldadura MIG/GMAW:
- Transferencia por Cortocircuito (Short Circuit): Opera a voltajes e intensidades bajas (15–21 V, 50–180 A). La gota de metal fundido se transfiere por contacto directo con el baño de soldadura. Produce un nivel de salpicadura moderado y de fácil control, ideal para chapas delgadas y soldadura fuera de posición.
- Transferencia Globular (Zona Inestable): Se produce en la transición entre cortocircuito y spray (22–25 V, 150–250 A) con 100% CO2 o mezclas con alto contenido de CO2. En esta zona operativamente ruidosa e inestable, se forman gotas grandes (mayores al diámetro del alambre) que cuelgan de la punta, oscilan erráticamente y caen por gravedad o cortocircuitan de forma explosiva, produciendo un nivel de salpicaduras muy severo que debe evitarse.
- Transferencia por Pulverización (Spray Transfer): Al superar los 200 A y un voltaje umbral de ≥26 V utilizando mezclas ricas en Argón (>80% Ar), las fuerzas electromagnéticas pulverizan el metal fundido en una fina niebla de microgotas axiales. Pasar del modo de cortocircuito a pulverización logra erradicar hasta en un 80% las salpicaduras, obteniendo un nivel casi nula, penetración profunda y un cordón suave.
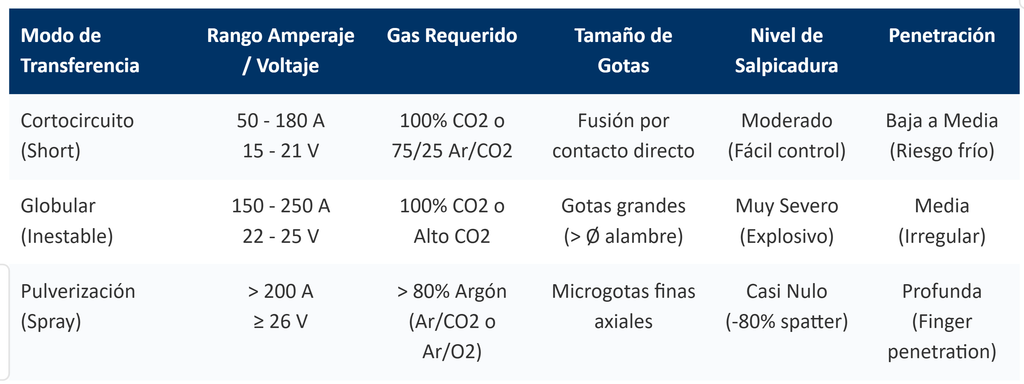
Tabla 1: Comparativa técnica de modos de transferencia en soldadura MIG/GMAW.
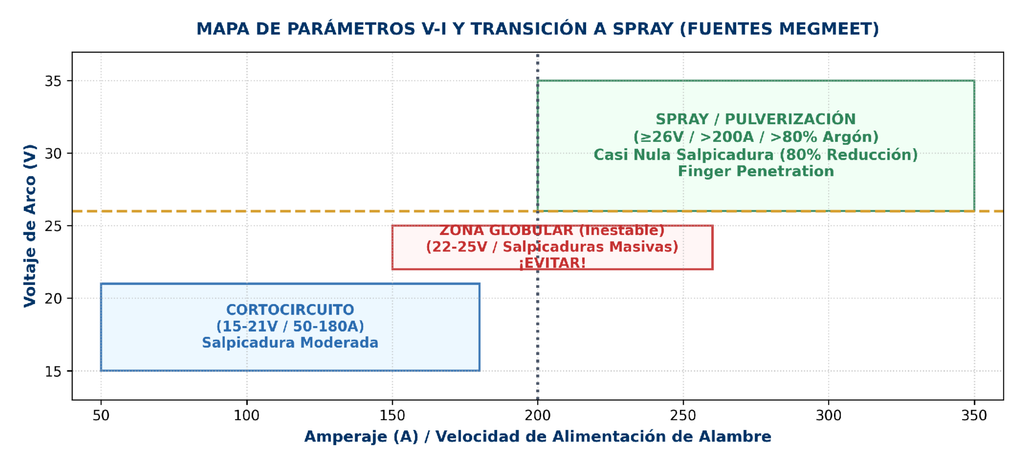
Figura 1: Mapa de parámetros eléctricos V-I y umbral de transición a Spray (≥26V / >200A).
2. Soluciones Digitales Integradas en Fuentes Megmeet (Dex, Ehave, Artsen)
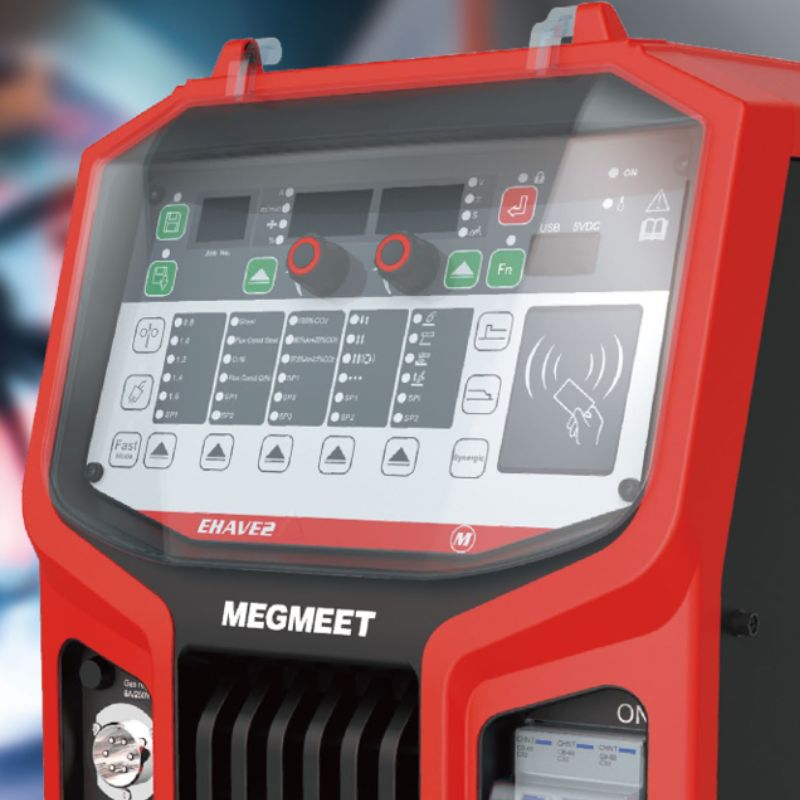
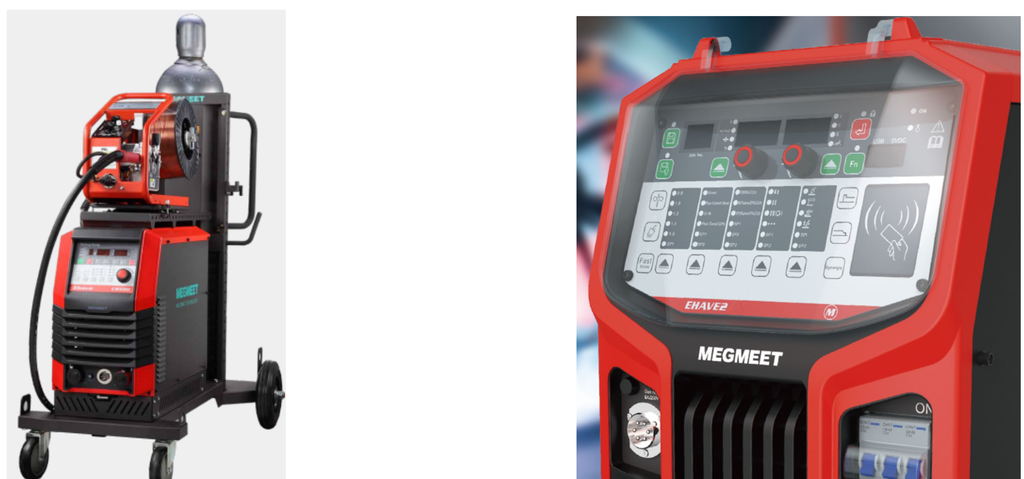
Cuando la técnica del operador y la preparación de la junta son correctas pero persisten las salpicaduras, la limitación reside en la fuente de poder. Las máquinas digitales Megmeet en sus series Dex, Ehave (incluyendo la Ehave 2 M) y Artsen incorporan tecnología de control microprocesado de alta velocidad que transforma el comportamiento del arco eléctrico:
- Serie Dex: Equipos digitales de alta gama diseñados para un control ultra preciso del arco en aplicaciones industriales exigentes y soldadura de alta velocidad.
- Serie Ehave y Ehave 2 M: Fuentes digitales multiproceso optimizadas para una alta eficiencia energética, excelente estabilidad de arco y reducción drástica de salpicaduras en producción continua.
- Serie Artsen: Soluciones inteligentes e interconectables de alta gama especialmente concebidas para integración con robots y automatización industrial.
- Control Fino de Forma de Onda (Wave form Control) y Procesos Pulsados: La tecnología micro procesada de Megmeet monitorea y ajusta los parámetros de corriente y voltaje miles de veces por segundo, controlando dinámicamente la gota en el momento del desprendimiento. Esto permite trabajar en regímenes pulsados que eliminan la zona globular inestable y reducen hasta un 80% las salpicaduras manteniendo un excelente nivel de penetración.
3. Variables Críticas de Operación: CTWD y Voltaje Fino (Fn)
Incluso con la tecnología digital de Megmeet, el control de salpicaduras requiere mantener parámetros operacionales precisos por parte del soldador:
- Distancia de la Boquilla a la Pieza (CTWD / Stick out): La distancia ideal para acero al carbono se sitúa entre 12 y 15 mm. Un CTWD muy corto (<10 mm) genera un arco agresivo y mayor salpicadura, mientras que un CTWD excesivamente largo (>18 mm) causa inestabilidad, microcortes y proyecciones. En equipos Megmeet, cambiar drásticamente el CTWD descalibra la sinergia y reaparece el spatter.
- Ajuste Fino de Voltaje (Fn / Fine Tune): La función ‘Fn’ en Megmeet permite personalizar la longitud del arco sin romper la relación sinérgica. Seleccionar Fn+ incrementa la longitud del arco, reduciendo las salpicaduras a costa de una menor penetración; un ajuste en Fn- acorta el arco, haciéndolo más agresivo y propenso a salpicar.
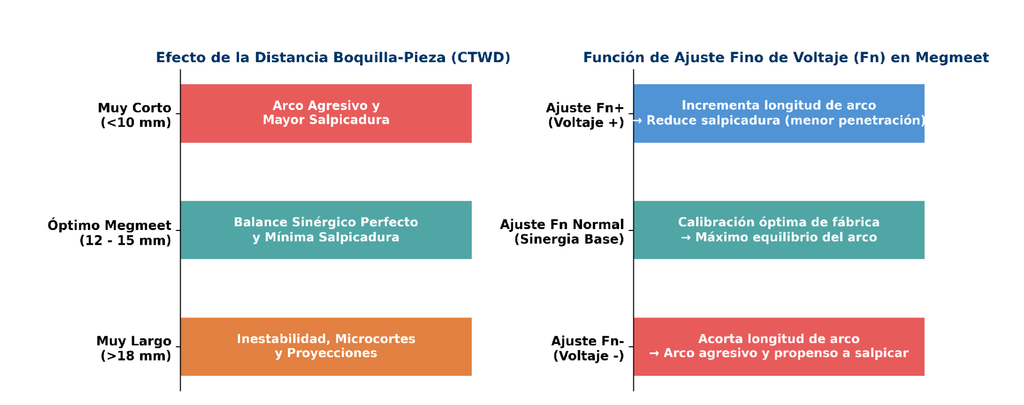
Figura 2: Impacto operacional de la Distancia Boquilla-Pieza (CTWD) y la Función de Ajuste Fino de Voltaje (Fn) en fuentes Megmeet
| CHECKLIST DE OPTIMIZACIÓN Y RECOMENDACIONES SEIDO INDUSTRIAL: • Para trabajar en modo Spray / Pulsado sin salpicaduras: Utiliza mezclas de gas con >80% de Argón. • Para proteger la calibración sinérgica: Mantén la distancia CTWD fija entre 12 y 15 mm en acero al carbono. • Para suavizar el arco: Utiliza la función Fn+ en la fuente Megmeet para alargar ligeramente el arco y erradicar proyecciones. • Consumibles homologados SEIDO: Mantén toberas y picos de contacto de aleación CuCrZr del diámetro exacto para asegurar una transferencia eléctrica uniforme. |