Ver Ofertas



Torcha MIG: usos prácticos y buenas prácticas para soldar mejor y gastar menos
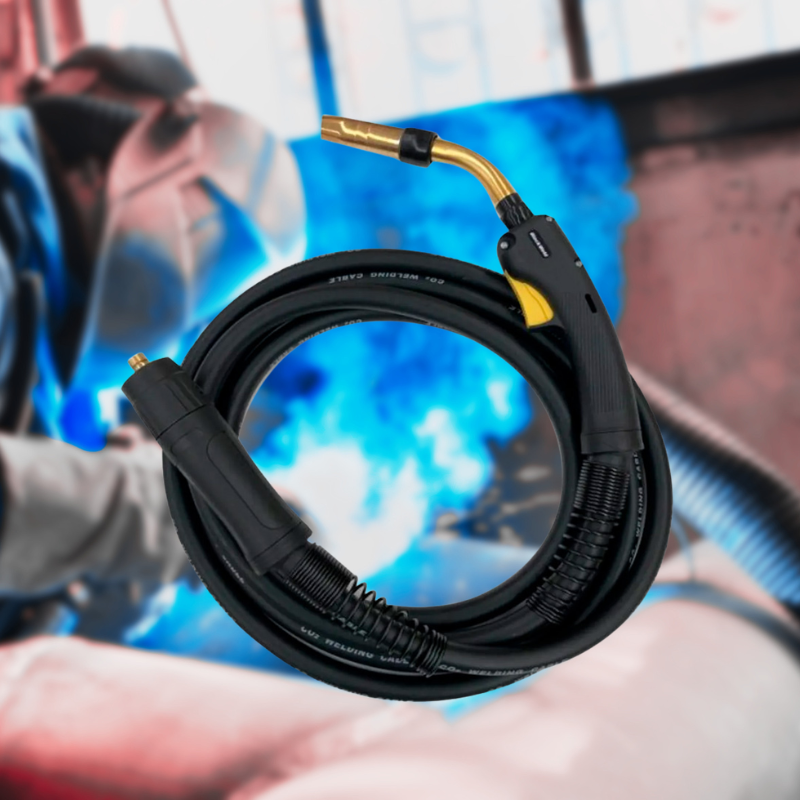
En un taller metalmecánico, la torcha MIG es la pieza que más trabaja y la que menos atención recibe. La máquina se elige con cuidado; la torcha, muchas veces, se compra cuando la anterior ya falló. Sin embargo, es ella la que lleva corriente, alambre y gas hasta el arco, y cualquier falla en ese camino se traduce en porosidad, salpicadura, arco inestable y horas de esmerilado.
En esta guía revisamos para qué sirve una torcha MIG de 300 amperes como la Bernard BN 300 de 4,5 m con euro conector, en qué trabajos rinde mejor y qué prácticas profesionales alargan su vida útil y la de sus consumibles.
¿Qué es una torcha MIG y por qué importa tanto?
La torcha MIG (o pistola MIG) es el componente que conecta la máquina de soldar con la pieza en el proceso GMAW. Por su interior viajan, al mismo tiempo, tres cosas:
- Corriente, a través del cable y hasta la boquilla de contacto.
- Alambre, empujado por el alimentador a través de la funda o liner.
- Gas de protección, que sale por la tobera y aísla el baño fundido del aire.
Si uno de esos tres flujos se interrumpe o se vuelve irregular, la soldadura lo refleja de inmediato. Por eso una buena torcha MIG no es un accesorio: es parte del proceso.
Torcha MIG Bernard BN 300: qué la distingue
La torcha MIG tipo Bernard BN 300 es un modelo heavy duty pensado para soldadura MIG industrial con trabajo continuo. Sus datos clave:
| Característica | Valor | Qué significa en la práctica |
|---|---|---|
| Capacidad nominal | 300 A | Cubre la mayoría de los trabajos de taller en acero al carbono, de planchas delgadas a espesores medios |
| Largo | 4,5 m | Más alcance alrededor de estructuras sin mover la máquina |
| Sección del cable | 43 mm² | Menor caída de tensión y menos calentamiento en jornadas largas |
| Conexión | Euro conector | Montaje rápido y compatible con la mayoría de las máquinas MIG del mercado |
| Consumibles | Línea BN 300 | Toberas y boquillas de reposición estándar y fáciles de conseguir |
El euro conector merece una mención aparte. Integra en un solo acople la corriente, el gas, el alambre y el circuito del gatillo. Bien apretado, asegura una transferencia de corriente estable hasta la boquilla de contacto y evita puntos calientes en la conexión, una causa frecuente de arco errático en ciclos largos.
Usos prácticos de una torcha MIG de 300 A
Una torcha MIG de este rango es el caballo de batalla del taller. Estos son los trabajos donde más rinde:
- Fabricación de estructuras metálicas. Vigas, pilares, cerchas y bastidores. Los 4,5 m de cable permiten recorrer piezas grandes sin arrastrar la máquina.
- Calderería y estanques. Cordones largos y continuos donde importa que la torcha no se sobrecaliente a mitad de la unión.
- Mantención industrial y minera. Reparación de tolvas, chutes, carros y soportes, donde se suelda en posiciones incómodas y con acceso limitado.
- Carrocerías, remolques y maquinaria agrícola. Espesores variados en una misma pieza, desde perfiles livianos hasta planchas de refuerzo.
- Producción en serie. Piezas repetitivas en línea, donde un cambio rápido de consumibles reduce los tiempos muertos.
- Montaje en obra. Uniones de terreno con la máquina en un punto fijo y el soldador desplazándose alrededor de la estructura.
Como referencia: para trabajos de alto amperaje sostenido, como relleno de piezas de gran espesor o producción pesada con transferencia spray, conviene subir a una torcha de mayor capacidad (ver comparación más abajo).
Buenas prácticas profesionales con la torcha MIG
La diferencia entre un soldador promedio y uno profesional rara vez está en la máquina. Está en cómo maneja la torcha MIG. Estas son las prácticas que más impacto tienen en la calidad y el costo:
1. Respete la extensión libre del alambre (stick-out). Mantenga una distancia constante entre la boquilla y la pieza: como referencia, entre 10 y 15 mm en transferencia por cortocircuito. Si la alarga, el arco pierde penetración y aumenta la salpicadura.
2. Cuide el ángulo de trabajo. Un ángulo de avance de 10° a 15° es un buen punto de partida. Empujar la torcha da cordones más planos y mejor visibilidad; arrastrarla da más penetración.
3. Ajuste el gas con criterio. Un caudal típico ronda entre 12 y 18 L/min según la tobera y el entorno. Más gas no es mejor: un caudal excesivo genera turbulencia y arrastra aire hacia el baño. En corrientes de aire, proteja la zona en vez de subir el regulador.
4. Mantenga el cable lo más recto posible. Los 4,5 m dan alcance, pero un cable enrollado o con curvas cerradas frena el alambre y provoca alimentación irregular. Si debe trabajar lejos, mueva la máquina, no enrolle el cable.
5. Calce los consumibles con el alambre. La boquilla debe corresponder al diámetro del alambre: con alambre de 1,0 mm, use boquilla de 1,0 mm. Una boquilla más grande genera mal contacto eléctrico y arco inestable.
6. Respete el ciclo de trabajo. Trabajar sobre la capacidad de la torcha por períodos largos recalienta el cuello y acorta la vida de la boquilla y el liner. Si la empuñadura se calienta en exceso, es una señal clara.
7. Conecte bien el euro conector. Apriételo a fondo y revíselo al inicio de cada jornada. Una conexión floja calienta, pierde gas y produce arcos intermitentes.
8. Use protección personal completa. Careta fotosensible, guantes de soldador y ropa ignífuga. Trabaje con ventilación o extracción de humos, especialmente en espacios cerrados.
Mantenimiento de la torcha MIG y sus consumibles
Una torcha MIG bien mantenida dura años; una descuidada falla en meses. La clave está en una rutina simple:
| Frecuencia | Tarea |
|---|---|
| Cada jornada | Limpiar la salpicadura de la tobera y aplicar gel antisalpicadura. Revisar el apriete del euro conector. |
| Cada cambio de bobina | Soplar el liner con aire comprimido seco para eliminar polvo de cobre y viruta. |
| Cuando el arco se vuelve errático | Reemplazar la boquilla de contacto: un orificio ovalado o con salpicadura adherida es la causa más común. |
| Cuando el alambre se traba | Revisar el liner completo; si está doblado o gastado, reemplazarlo y cortarlo a la medida exacta. |
| Mensual | Inspeccionar el cable en busca de cortes, aplastamientos o fugas de gas en el cuello. |
Un consejo de costo: tenga siempre stock de boquillas y toberas. Son baratas comparadas con una hora de producción detenida, y cambiarlas a tiempo protege el cuello y el difusor de la torcha.
Errores frecuentes con la torcha MIG (y cómo evitarlos)
| Síntoma | Causa probable | Solución |
|---|---|---|
| Porosidad en el cordón | Tobera tapada de salpicadura, fuga de gas o corriente de aire | Limpiar la tobera, revisar el euro conector y proteger la zona |
| Alambre que avanza a tirones | Liner sucio o cable con curvas cerradas | Soplar o cambiar el liner; estirar el cable |
| Alambre pegado a la boquilla (burnback) | Stick-out muy corto o boquilla gastada | Aumentar la distancia y reemplazar la boquilla |
| Arco inestable | Boquilla de diámetro incorrecto o conexión floja | Calzar boquilla con alambre y apretar el conector |
| Empuñadura muy caliente | Trabajo sobre la capacidad de la torcha | Bajar el amperaje, hacer pausas o pasar a una torcha de mayor capacidad |
| Exceso de salpicadura | Voltaje mal ajustado o ángulo muy inclinado | Ajustar parámetros y corregir el ángulo |
¿Qué torcha MIG elegir según el trabajo?
La capacidad de la torcha debe acompañar el amperaje real de trabajo, no el máximo de la máquina. En Seido trabajamos tres opciones con euro conector:
| Torcha MIG | Capacidad | Ideal para | Precio ref. (IVA incl.) |
|---|---|---|---|
| Bernard BN 300, 4,5 m | 300 A | Taller general, estructuras, mantención, espesores delgados a medios | $112.403 |
| Bernard BN 400, 4,5 m | 400 A | Producción continua y espesores medios a gruesos | $136.160 |
| Tregaskiss 550 A, cable 60 mm² | 550 A | Trabajo pesado, alto amperaje sostenido, transferencia spray | $167.037 |
(Precios pueden cambiar sin previo aviso)
Regla práctica: si su operación pasa la mayor parte del día bajo 250 A, la BN 300 es la opción más equilibrada entre costo, peso y maniobrabilidad.
Preguntas frecuentes sobre la torcha MIG
Sirve para las máquinas MIG con conexión tipo euro conector, que es el estándar más extendido. Verifique la conexión de su equipo antes de comprar.
Depende del uso, pero el indicador es claro: cuando el orificio se ovala o el arco se vuelve inestable. En producción intensiva puede ser a diario.
No. Más largo da alcance, pero también más resistencia al avance del alambre. Los 4,5 m son un buen equilibrio para taller y montaje.
Toberas y boquillas de la línea BN 300 (las boquillas BN 300-400 son compatibles), además de difusor y liner según el diámetro de alambre.
Equipe su taller con la torcha MIG correcta
En Seido encontrará la torcha MIG Bernard BN 300 y todos sus consumibles, con despacho a todo Chile. Si tiene dudas sobre qué torcha calza con su máquina o su proceso, agende una visita técnica o escríbanos al +56 9 6810 7731.